
 EN


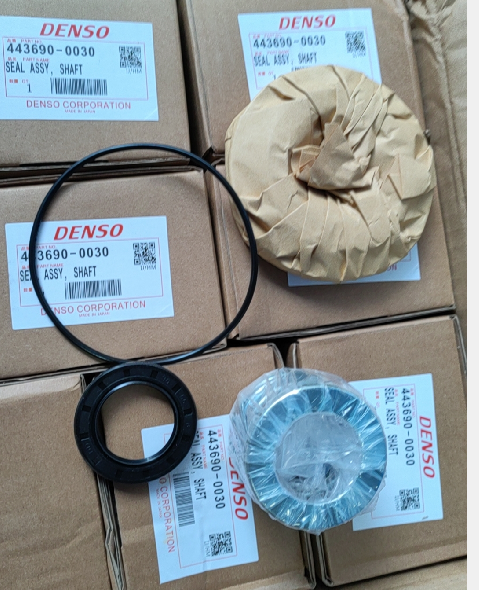
A ásþéttun tákna einn af mikilvægustu hlutum í nútíma bílakerfum, en margir bíleigendur og smiðir hunsa mikilvægi þeirra. Aðalverkefni ásþéttunarpúða er að mynda vallva sem koma í veg fyrir lek vökvaflokks þar sem snúðir ásar ferðast um staðbundin hús eða vélhluta. Að skilja hvernig ásþéttunarpúði koma í veg fyrir lek hefur bein áhrif á viðhaldsákvörðanir, líftíma hluta og yfirgnæfandi kerfisreiðubæri í bílakerfum.
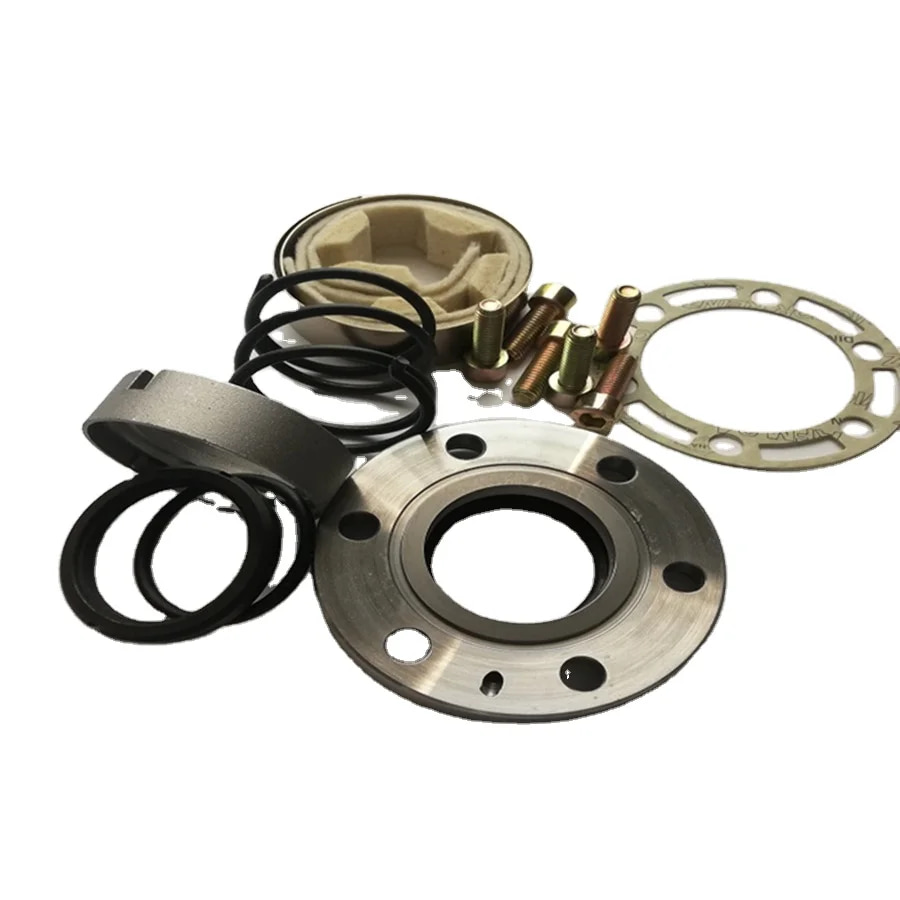
Sérhver bílamechanismi, skiptihjól og mismunahjól krefst að minnsta kosti einnar ásþéttunar til að viðhalda kerfisheild og koma í veg fyrir alvarlega vægi tap. Mekanísk hönnun ásþéttunar felur í sér nákvæma verkfræði sem jafnar margar líkamlegar krafta, þrýstinga og efnaáhrif. Þegar ásþéttun mistækist eða byrjar að brotna fara afleiðingarnar langt fyrir utan einfaldar vægi leka — þær geta skemmd vélvirki, valdið skemmd á gúrku og krafist dýrra viðgerða sem hefðu verið hægt að koma í veg fyrir með réttri skilningi og viðhaldi.
Grundvallarhönnun og virkni ásþéttunar
Hvernig ásþéttun myndar vægi hindrun
Öxulþéttunaraðgerð virkar með því að búa til mjög þéttan snertipunkt milli snúinnar öxul og staðværrar þéttunarflatna. Öxulþéttunaraðgerðin samanstendur venjulega af aðalþéttunarefni, oft framleitt úr elástískum efnum eða keramíkum, sem heldur nákvæmlega sambandi við yfirborð öxulsins á meðan hann snýr. Þessi snerting myndar mikroskópíska vætiskiptu sem kvarðar lek og leyfir samtímis að öxullinn snúi sléttlega. Hönnun öxulþéttunaraðgerðarinnar tekur tillit til snúningstímans, ýtris mismunar, vætiskiptuvísindis og hitutælingar, og tryggir áreiðanlega starfsemi í breiðu sviði starfsskilyrða.
Þrýstismunurinn yfir ásþéttunaraðgerð veldur því að væta rennur út áfram eftir yfirborði ássins, en hönnun þéttunarvanga snýr þessu rennstefnu við með þjóðrunaraðgerð. Þegar þéttunarþéttunaraðgerðin er hannað rétt myndar hún þá dýnamískt þéttun sem í raun þjóðrar auka vætu aftur í geymsluna í stað þess að láta henni leka út. Þessi tvöfaldar virkni – að koma í veg fyrir útrennsli og stjórna innri þrýstingi – gerir ásþéttunaraðgerðina miklu betri en einfaldar staðsettar þéttunaraðgerðir eða þéttunarpakkanir í hraðvirkum snúðiþætti.
Efnavall og samspil við þéttunarflaty
Nútíma uppbygging á ásþéttunum byggir á vörum sem eru vel valdar til þess að standa áframhaldandi röfum, hitasveiflum og efnaáhrifum. Nitríl gummí, flúorkolefnisgummí (Viton) og polyakrýlat elástómerar eru helstu efnavörur í framleiðslu ásþéttana og hver einasta veitir ákveðin ávinninga fyrir mismunandi tegundir af vægi og hitastigssviðum. Þéttunarlappi ásþéttsins verður að halda á sér elástík til þess að passa við litla óreglulegðir á ásinum, en samt standa á móti stífun frá hitaáhrifum eða upptökum vægis. Ásþéttsinn virkar best þegar aðalþéttunarelementið er haldið rakur af væginu sem það þéttir – fullkomlega þurrkun leidir til samdráttar lappsins og alvarlegrar tjóna.
Yfirborði snúðaxlans sjálfs verða að uppfylla strangar kröfur um jafnleika til þess að áxlahlífur virki áhrifamiklar. Jafnvel mikroskópísk ójafnleiki, rillur eða ruslan á yfirborði axlans geta skemmt viðmót hlífvarinnar og hrökkva slíðrun á þættum hlífvarinnar. Bílframleiðendur tilgreina markmið fyrir yfirborðsþéttleika axlanna í mikrínþýngdum (microinches), sem tryggir að áxlahlífur komist í snertingu við jafnt, samfellt yfirborð á allan tíma notkunarlífsins. Þegar áxlahlífur kemst í snertingu við degraderuð yfirborð axlanna missir hún færni sína til þess að halda á þeirri mikilvægu vötnunarskífu sem nauðsynleg er til þess að koma í veg fyrir leka.
Ýtrykkjastjórnun og aukahlífur
Hvernig ýtrykkjaskipti áhrifast af ávöxtum áxlahlífvar
Þrýstismunurinn á milli innans og utan um ásþéttun veldur flæði vötnu eftir ásnum að óþéttaða hliðinni. Ásþéttun verður að standa á móti þessum þrýstismun með því að viðhalda fjölbreytileika og snertidreifingu. Í háþrýstisforritum, eins og aðalpumpum í sjálfskeyrndum skiptingum eða ásþéttunum fyrir ofþrýstiflæktar, getur þrýstismunurinn yfir ásþéttun náð 100 PSI eða hærra, sem krefst sterkra útfærsla með aukinni fjöðurþrýstingi. Geta ásþéttunarinnar til að stjórna þrýstingi verður takmarkandi þátturinn við ákvarðanir á hámarksrekstrarþrýstingi margra bílaþátta.
Verkfræðingar jafna við þrýstisvandann með því að nota margstigasílur fyrir ás, sem innihalda aukastikla og leiðir til þrýstisafsláttar. Síla ás í þrýstifylltum ásskúpum gæti innihaldið bæði frumstiklu fyrir staðbundin þrýstisílu og aukastiklu fyrir staðgildu sílu, þannig að þrýstisáhrifin eru dreifð yfir margar viðskiptaskurðvíddir. Þessi aðferð kvarðar ofmikið þrýstisáhrif á síluna, sem gæti valdið ofhita, óþarfa stífun og tap á sílueiginleikum.
Fjöðurkerfi og viðhalld á snertingu
Sérhver átþrýstingarhringur inniheldur fjöðurkerfi—venjulega garter-fjöður eða bylgju-fjöður—sem heldur fastri snertingu á milli þéttunarlapparinnar og snúðsins. Þessi fjöður tryggir að þegar þéttunarlappan er notað í þúsundir starfshárs, þá er snertingin við snúðinn haldað í þéttu með því að draga lappuna sjálfkrafa inn í miðju. Án þessa fjöðurkerfis myndu átþrýstingarhringar mynda mikilítil bil þegar notkunarskemmdir safnast saman, og þetta myndi hefja síðustu stig lekans sem hræðilega hraðast undir þrýstingi. Efni fjöðursins og hönnun þess ákvarða hversu lengi átþrýstingarhringur getur haldað þéttu snertingu áður en skipta verður nauðsynlegt.
Hitastig áhrifar beinlega fjöðurþrýsting í ásþjöppun, þar sem hærra reksturshitastig minnkar fjöðurstöðugleikann og snertihitastig. Á meðan hitnar vélin upp notar ásþjöppun afgangsspenningu fjöðursins og styrk vökvafilmsins til að halda þjöppun. Þegar vélin náði reksturshitastigi og viskositet vökvans hefur verið stöðug, nær fjöðurinn í ásþjöppun þeim hitajafnvægi. Ef fjöður ásþjöppunar veiknist af þurrkun eða hitasveiflum áður en efni þjöppunarlippunnar er eytt, getur þjöppunin byrjað að leka olíu langt áður en sjálft elástíska efnið sýnir merki á sliti.
Uppsetning, viðhald og árangursgreining
Réttar upphafsleiðbeiningar fyrir ásþjöppun til að tryggja áreiðanleika
Rétt uppsetning á ásþéttun ákvarðar hvort hún mun virka áreiðanlega eða mistækast snemma. Ásþéttunin verður að vera sett í staðinn með þéttunarvönginn á tilhögun vætisins, með fjöðrunarstefnunni rétt stillt og bakvönginni fullkomlega settu á móti gatnamótinu. Uppsetningartól sem eru sérstaklega hönnuð til að þétta og setja ásþéttun koma í veg fyrir skemmdir á þéttunarvönginni sem myndu strax hindra þéttun. Margar snemmar ásþéttunarmistök stafa ekki af hönnunarvandamálum heldur af rangri uppsetningu, t.d. þegar þéttunin er sett í rangana átt, sett í ská, eða þegar þéttunarvönginn er skemmdur við samsetningu.
Það ásþéttun verður að setja upp á hreinum, óskemmdum ás með engum yfirborðsskollum, rýrnun eða útskotum sem gætu stungid eða skorið þéttunarlappann. Tæknifólk ætti að skoða yfirborð ásins nákvæmlega og hreinsa það með viðeigandi leysimiðlum áður en þéttunarlapp er sett upp. Jafnvel minnstu hnit sem liggja fast við uppsetningarsvæði þéttunarlappsins geta valdið ofþyngingarvöxt eða látið þéttunarlappann fylgja rangt á yfirborði ásins.
Uppfylgsla og skiptitímar
Flestum notkunum á ásþéttunum í bifreiðum birtast ekki aðvörunareinkenni áður en þéir brjóta saman. Ólíkt mörgum öðrum hlutum í vélrýminu brist ásþétta skyndilega í stað þess að deyja síðlega og gefa ökumanninum merki um vandamál. Reglubundin skoðun á olíusjálfun í kringum ása—t.d. vélhjólsás, innsláttarás í skiptihjúli og pínjónás í mismunahjúli—birtir upphafleg einkenni þess að ásþétta hefur byrjað að brjóta saman. Þegar sjáanleg leka birtist hefur ásþétta þegar byrjað að deyja og ætti að skipta út henni strax til að koma í veg fyrir alvarlega tap á skurðolíu áður en hún brist alveg.
Skiptitímar fyrir ásþéttunarmiðlun felast í keyrðum mílum bílsins, starfskilmálum og ákveðnum bílakerfum. Margar ásþéttunarmiðlunir virka vel í 100.000 til 200.000 mílur undir venjulegum keyrsluskilyrðum, en alvarlegri skilyrði – eins og há hitastig, tíð umferð eða mjög álagandi starfsferlar – hræða slitage. Að skipta ásþéttunarmiðlun fyrirbyggjandi við venjulega viðhaldsstarf á bílum með háa mílur er miklu ódýrara en neyðarviðgerðir og skipti á hlutum sem koma vegna fullkominnar þéttunarmiðlunarbráðs.
Algengar spurningar
Hvað veldur bráð ásþéttunarmiðlun í bílum?
Þéttunarringur mistekst þegar efni þéttunarvanga stífnað og dregst saman vegna hita eða efnaáhrifa, þegar fjöðurkerfið missir spennu vegna útþroska, eða þegar yfirborð ásins verður skemmd og myndar skeripunkta á þéttunarvanganum. Upphaflega óhreinindi inni í þéttunarholi, rangt uppsetningu eða notkun þéttunarrings utan hönnunarspennugrensa hans hröðar líka mistök. Algengasta mistökaraðferðin felur í sér hækkandi vangaskurr ásamt afslökkun fjöðurs, sem leyfir mikilítilum bilum að myndast þar sem leka hefst.
Hversu oft ætti að skipta út þéttunarring fyrir bíl?
Skiptingarbilunum fyrir bíla eru venjulega skiptar á milli 160.000 og 320.000 km, en þetta getur breyst eftir tilteknum hlut, starfskilmálum og tegund vötnunar. Margir framleiðendur taka ekki fram nákvæmar skiptingartíma fyrir skiptingarbilunur, heldur mæla þeir með að skipta þeim þegar látt er á leka við sjónhverfuna eða þegar bilunarnar eru fjarlægðar við aðrar viðhaldsferli. Þungar starfskilmálar, mjög há eða lág hitastig eða stöðugt háþrýst starf geta krafist tíðari skiptingar skiptingarbiluna.
Getur látt skiptingarbilun verið lagfært án þess að fjarlægja skiptinguna?
Þegar ásþéttun byrjar að leka áframmerkilega er ekki hægt að laga hana á skilvirkan hátt nema með skiptingu. Tímabundin aðferð, eins og notkun ásþéttunarviðhalda, gefur aðeins mjög lítinn og stuttvarandi afslátt með því að brjóta upp þéttunarlappann tímabundið. Einasta áreiðanlega lausnin felur í sér að fjarlægja hlutahúsið eða samsetninguna til að geta komist að þéttuninni sem hefur mistekist og skipt henni út rétt. Að hunsa lek ásþéttunar eða reyna að laga hana aðeins með tímabundnum vörum getur leitt til fulls útrásar á vötnun og aukaskemmda á kúlulagrum og öðrum hlutum.